 © IGPR
Weniger Energie, weniger CO₂
Forschungsprojekte untersuchen Wege für eine klimafreundlichere Glasherstellung
Die Produktion von Glas braucht Hitze, und zwar viel und das rund um die Uhr. Die Wärme für Schmelztemperaturen von rund 1.700 Grad Celsius stammt bisher überwiegend aus Erdgas. Drei vom BMWE geförderte Forschungsprojekte untersuchen, wie sich die Prozesse klimafreundlicher gestalten lassen – mit Spritzguss als Herstellungs- und Fertigungsprozess, mit digitaler Prozessoptimierung und mit einer Schmelzanlage für CO₂‑freies Glas.
Flaschen, Konservengläser, Laborgeräte, Objektive: Glas begegnet uns überall. Fast immer entsteht es in großen Schmelzwannen. Diese werden rund um die Uhr beheizt, denn ein Abschalten würde die Anlage beschädigen. Das macht die Glasherstellung zu einem höchst energieintensiven Industrieprozess. Zusätzlich setzen die klassischen Rohstoffe Soda und Kalk beim Erhitzen Kohlendioxid frei. Bei Behälterglas fallen so rund 300 Kilogramm CO₂ pro Tonne Glas an.
Drei Forschungsprojekte setzen an unterschiedlichen Stellen der Prozesskette an. IMoGlass untersucht Technologien zur Einsparung von Energie gegenüber herkömmlichen Verfahren der Glasformgebung. DANCE 4.0 entwickelt digitale Methoden, mit denen sich Qualitätsabweichungen früher erkennen und der Herstellungsprozess gezielter steuern lassen. ZeroCO₂‑Glas hat in Aachen eine Versuchsfabrik betrieben, in der Glasflaschen mit Strom und neuen Rohstoffen entstanden sind.
IMoGlass: Glas aus der Spritzgussanlage
Das Projekt IMoGlass denkt die Handhabung und Herstellung von Glas grundsätzlich neu: Statt Glas in einer Schmelzwanne flüssig zu halten, soll es ähnlich wie Kunststoff in Form gespritzt werden. Erforscht wird das für Borosilikatglas, ein besonders hitze- und chemikalienbeständiges Glas. Dies eignet sich beispielsweise für Anwendungen im Bereich der Photovoltaik, Hochleistungselektronik oder für Batteriegehäuse.
Das Verfahren beginnt mit einem sogenannten Feedstock, dem Ausgangsmaterial. Es besteht aus einer Mischung aus feinem Glaspulver und einem Polymerbinder und wird von dem Unternehmen PT + A in Dresden entwickelt. Die Firma BKW Kunststoff in Selb entwickelt die Spritzgusstechnologie zur Verarbeitung des Materials und definiert die erforderlichen Prozessparameter. Als Demonstrationsbauteil dient derzeit eine kleine Glasglocke. „Für unsere Methode brauchen wir keine Spezialgeräte, sondern handelsübliche Anlagen aus der Kunststoffindustrie“, sagt Dr. Patrick Recum, wissenschaftlicher Mitarbeiter am Technologiecampus Teisnach der Technischen Hochschule Deggendorf. Das Team in Teisnach beschäftigt sich mit der anschließenden Entbinderung, der Entfernung des Bindemittels, und dem Sinterprozess, dem letzten Wärmebehandlungsschritt, durch den das Glas seine Festigkeit und Transparenz erhält.
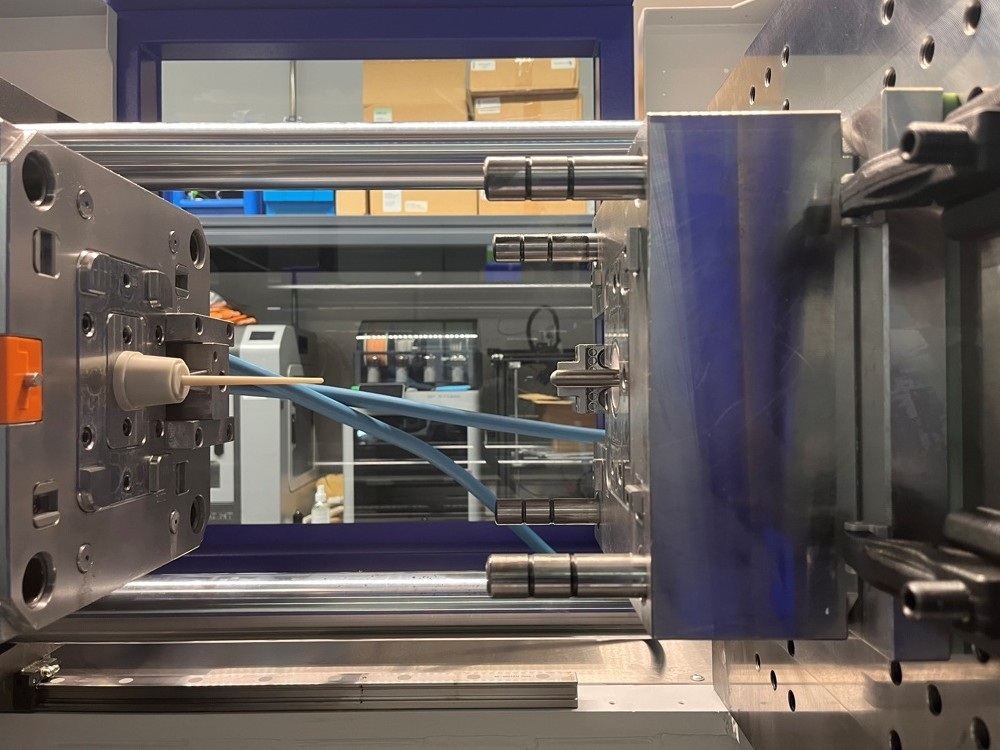
Demonstrationskörper im Auswurf der Spritzgussanlage
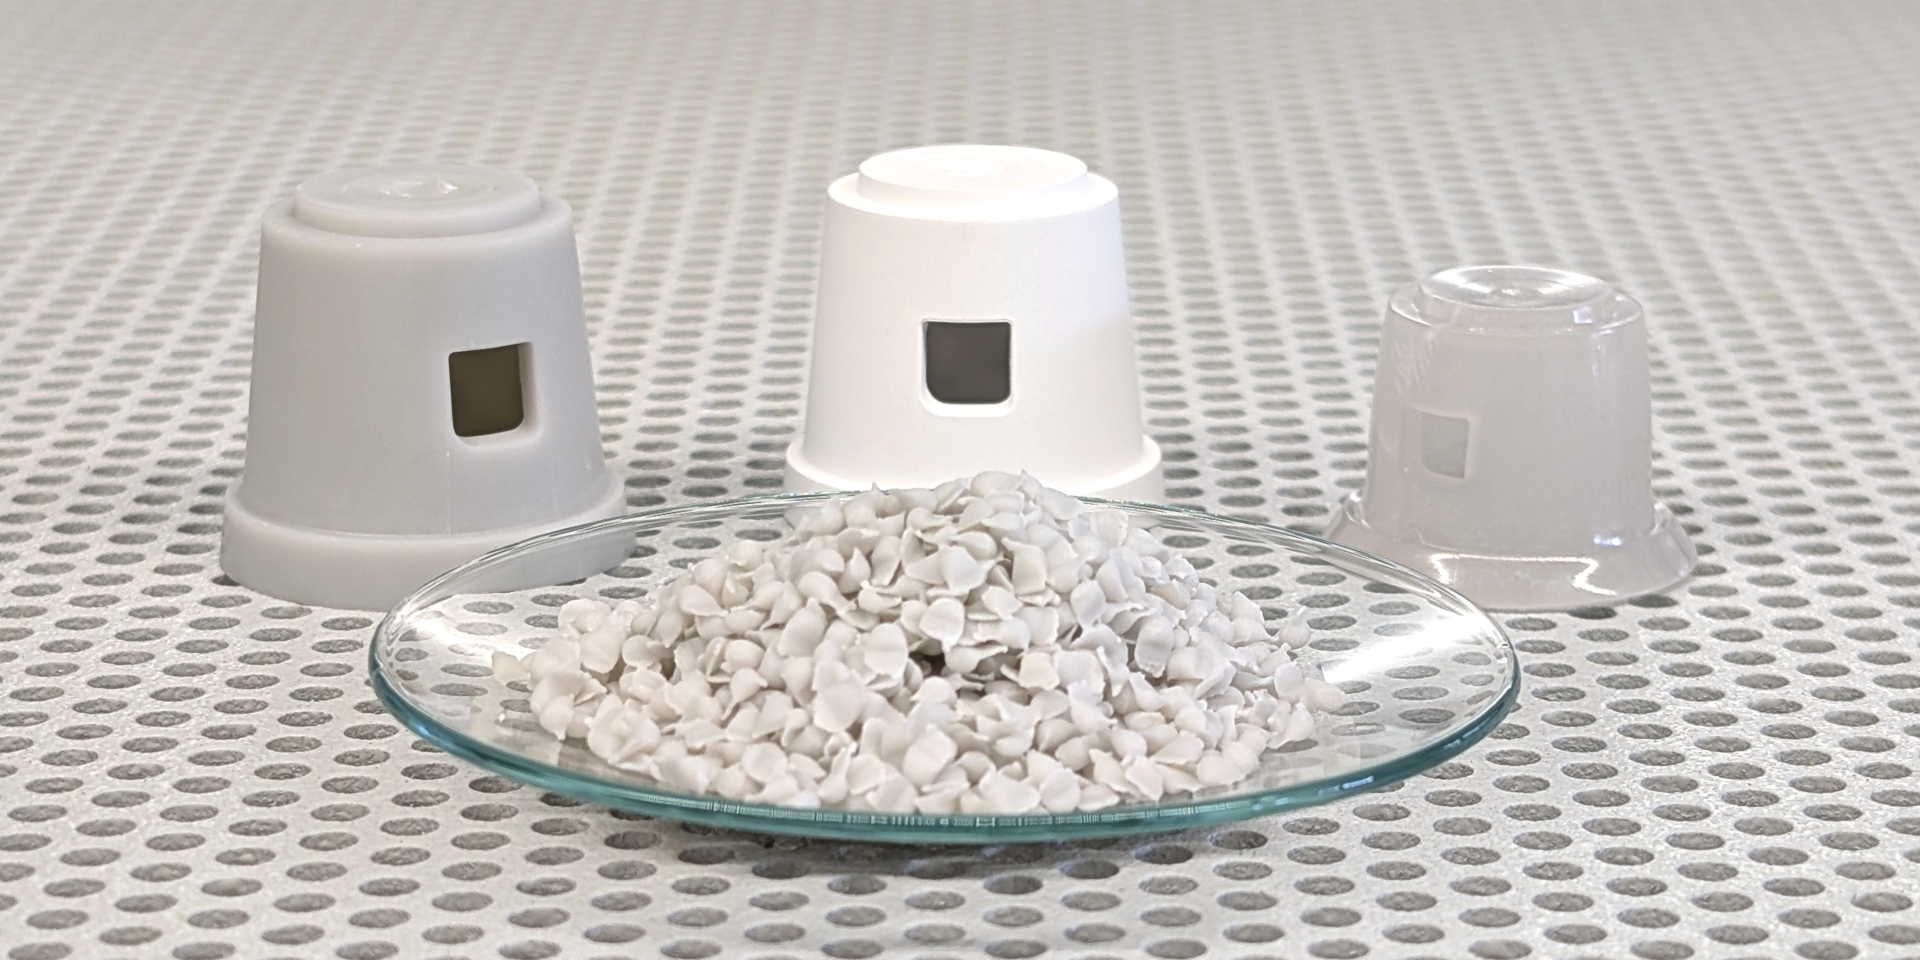
Demonstrationskörper in den verschiedenen Prozessstufen
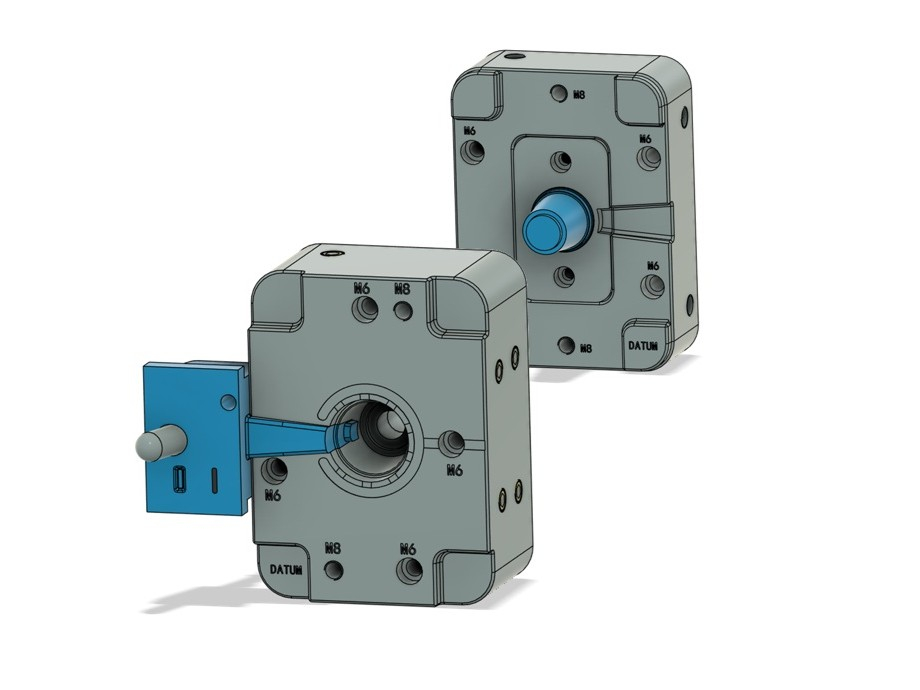
CAD-Modell des Spritzwerkzeugs
Der gespritzte Rohling, auch Grünkörper genannt, wird zunächst mehrere Stunden lang in Aceton gewaschen und anschließend für rund sechs Stunden auf bis zu 500 Grad Celsius erhitzt, bis die letzten Reste des Bindemittels verdampft sind. Im letzten Schritt wird das noch poröse Pulverobjekt bei etwa 700 bis 740 Grad gesintert, sodass sich die Glaspartikel zu einem festen, dichten und transparenten Bauteil verbinden. Der Prozess findet unter Vakuum statt, um Lufteinschlüsse im Glasprodukt zu vermeiden.
Die mögliche Energieeinsparung: Die klassische Glasherstellung in der Schmelzwanne benötigt rund 7.500 Megajoule pro Tonne Glas. Beim strombasierten Spritzgussverfahren könnte der Verbrauch hingegen auf 1.700 Megajoule gesenkt werden. Mit dem Verfahren können und sollen allerdings nicht die großen Schmelzwannen für Flach- oder Behälterglas umgestellt werden, sondern lediglich die Schmelze für bestimmte Glasbauteile.
„Das energetische Potenzial liegt in der Möglichkeit, die energieintensive, kontinuierliche Schmelze für komplexe Glasbauteile durch einen elektrisch betriebenen, diskontinuierlichen Prozess zu ersetzen.“Dr. Patrick Recum, Technische Hochschule Deggendorf
Eine wesentliche Herausforderung besteht nun darin, die Glaspartikel so miteinander zu verbinden, dass die Bauteile ohne Kristallbildungen entstehen. Bereits geringe Unterschiede bei der Sintertemperatur können die Ergebnisse beeinflussen. Auch die Korngrößen des Glaspulvers spielen eine wichtige Rolle. Sie können sowohl das Fließverhalten beim Spritzguss verändern als auch die Verformung beim Entbinden und Sintern.
Perspektivisch soll das Herstellungsverfahren im Projektverlauf auf andere Bauteile – beispielsweise eine kleine Espressotasse – sowie auf Recycling-Glas übertragen werden.
DANCE 4.0: Digitale Prozesssteuerung für weniger Energie- und Rohstoffverluste
Bei der Herstellung optischer Gläser gelten besonders hohe Anforderungen an die Qualität. Schon kleinste Blasen, Einschlüsse, Schlieren oder Abweichungen in der Geometrie können dazu führen, dass ein Produkt die geforderten Spezifikationen nicht erfüllt. „Der Herstellungsprozess von Spezialgläsern ist noch energieintensiver als der von Behälterglas, denn die Qualität wird von dem gesamten Prozess – von den Rohstoffen über die Schmelze bis zur Formgebung – beeinflusst“, sagt Dr. Maria-Louisa Reich von der SCHOTT AG, die für die Herstellung von Spezialglas und Glaskeramik bekannt ist.
Das Kernproblem liegt in den langen Prozesszeiten, erklärt Reich: Werden Fehler erst am fertigen Produkt erkannt, sind bereits erhebliche Mengen an Energie und Rohstoffen in die Produktion eines Glases geflossen, das nicht verwendet werden kann. Das Projekt DANCE 4.0 arbeitet deshalb daran, mit neuer Sensorik, intelligenter Messtechnik und digitalen Technologien früher in den Prozess einzugreifen.
„Für eine Verbesserung der Energieeffizienz bei der Herstellung von optischen Gläsern ist eine möglichst frühzeitige Erkennung von Qualitätsabweichungen erforderlich.“Dr. Maria-Louisa Reich, SCHOTT AG
Ein Schwerpunkt liegt auf einer modellprädiktiven Regelung, kurz MPC, die mithilfe eines Modells vorausberechnet, wie sich die Temperaturen in der Schmelzwanne entwickeln. Im Vergleich zu einer ausschließlich manuellen Wannensteuerung kann das Assistenzsystem Schwankungen gezielter ausgleichen. In ersten Versuchen zeigte sich, dass sich auf diese Weise nicht nur Temperaturschwankungen deutlich reduzieren lassen, sondern dass auch die Stabilität des Brechwerts, einer wichtigen optischen Materialeigenschaft, signifikant verbessert werden konnte.
Außerdem veränderte sich die Verteilung des Energieeinsatzes: Die Regelung nutzte stärker die elektrische Heizung, wodurch der Gasverbrauch der Brenner zurückging. Das zeigt Potenzial für die Elektrifizierung – und entspricht dem „Schott Umsetzungsplan Dekarbonisierung“, sagt Reich: „Eine intelligente Prozessregelung schafft die Voraussetzungen für eine noch stärkere Elektrifizierung der Glasherstellung.“ Perspektivisch soll die MPC-Regelung auf den gesamten Herstellungsprozess ausgeweitet werden.
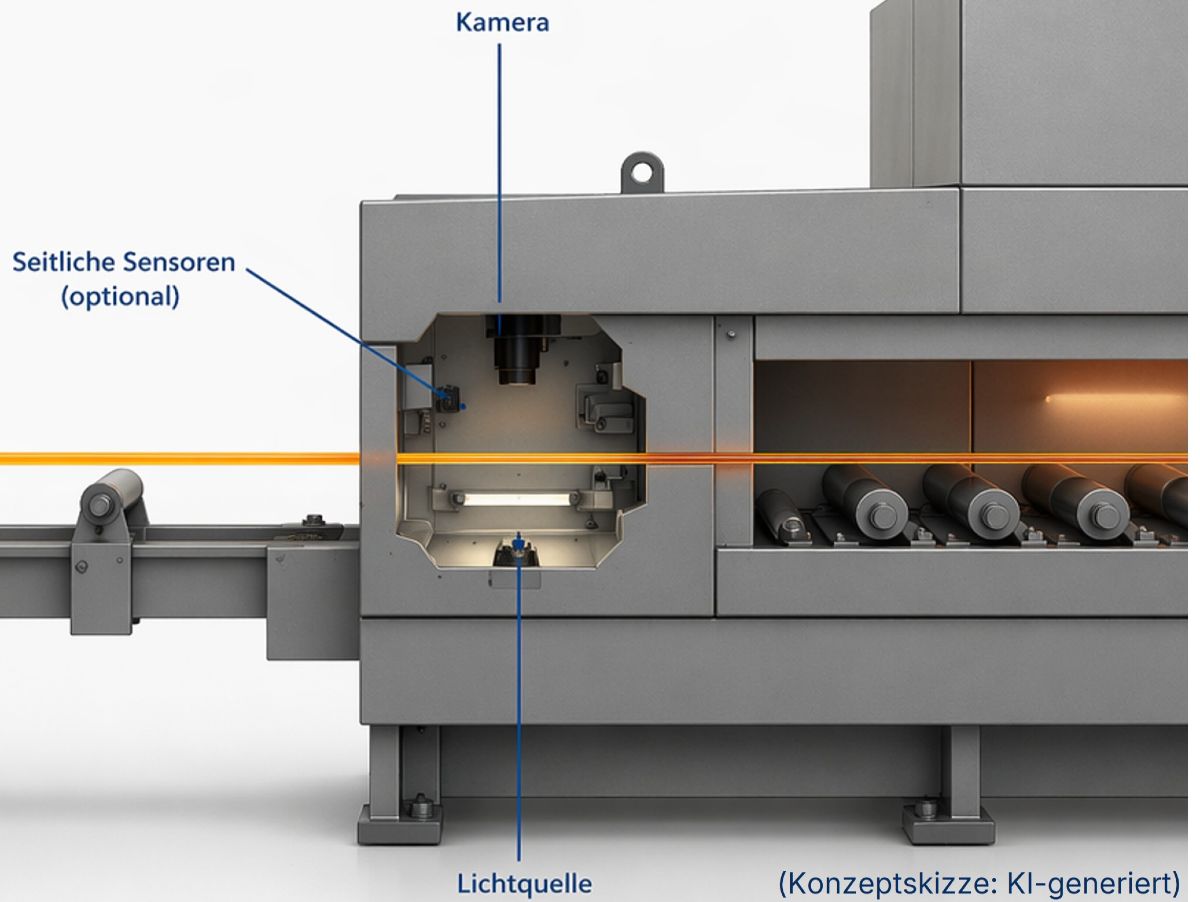
Ein weiterer Schwerpunkt ist die Qualitätskontrolle mittels Sensorik, die bereits in der Heißformgebung ansetzen soll und nicht erst beim Endprodukt. Gemeinsam mit dem Fraunhofer-Institut für Produktionstechnik und Automatisierung (IPA) trainiert das Team Algorithmen, die Defekte wie Blasen oder Einschlüsse auf kamerabasierten Bildern identifizieren kann und entsprechend klassifiziert. Ein erster Algorithmus soll die Defekte bereits zuverlässig erkennen können.
ZeroCO₂‑Glas: Eine kleine Fabrik erprobt den Weg zu emissionsfreiem Behälterglas
Das Projekt ZeroCO2-Glas zeigt, wie die Herstellung von Behälterglas ohne Emissionen auskommen könnte: Statt Erdgas sollen Wasserstoff und Strom die Schmelzwanne heizen, und statt der üblichen Rohstoffe Soda und Kalk kommen carbonatfreie Alternativen ins Gemenge, denn auch aus den klassischen Rohstoffen entweicht beim Erhitzen CO₂. Damit setzt das Projekt an beiden CO₂‑Quellen der Glasherstellung an. Das Ziel: „Am Ende wollten wir eine CO₂‑freie Flasche auf den Tisch stellen“, sagt Dr. Dominik Orzol, Geschäftsführer der International Partners in Glass Research (IPGR).
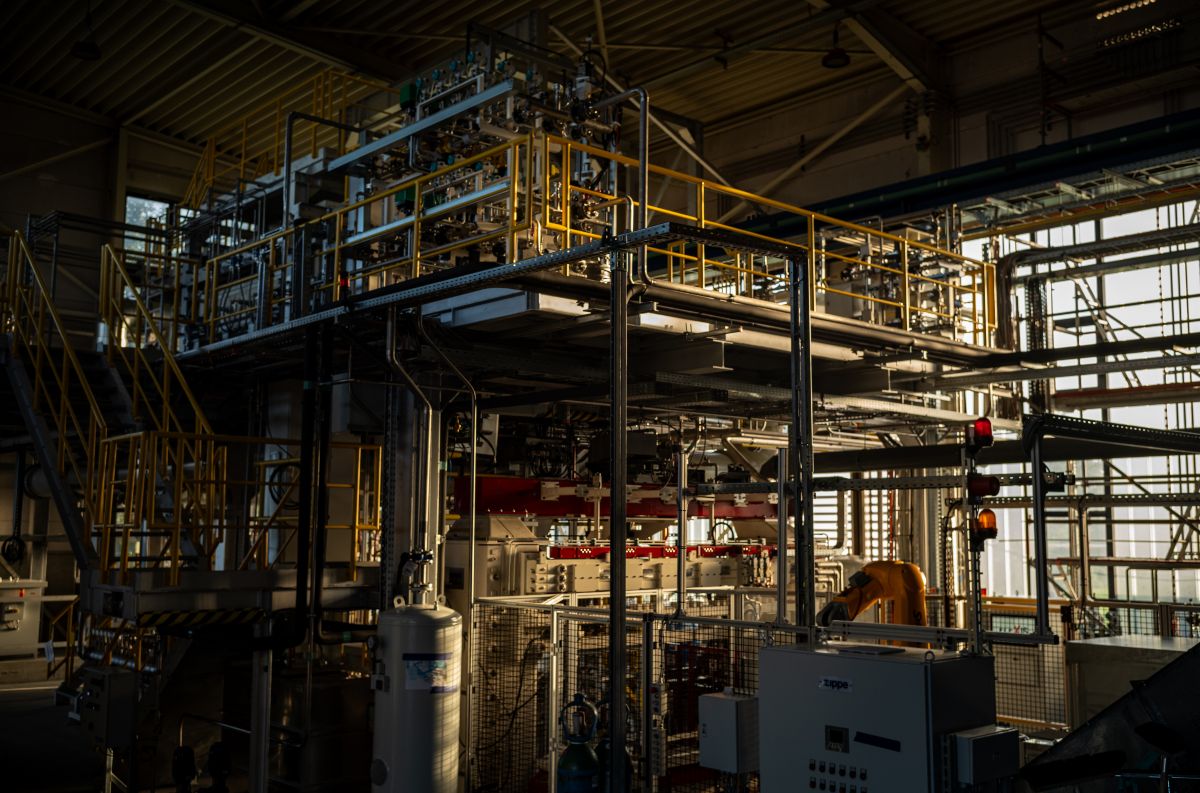
Wie anspruchsvoll dieses Ziel ist, zeigt sich laut Orzol, „wenn man die ganze Prozesskette zurückverfolgt, die dafür notwendig ist“. Der IPGR koordiniert das Vorhaben zusammen mit zwei Lehrstühlen der RWTH Aachen sowie den Industriepartnern Horn Glass Industries und Wiegand-Glas. Statt im Labor zu arbeiten, wurde in Aachen eine industrienahe Versuchsanlage mit Schmelzwanne und standardmäßiger Formgebungsmaschine aufgebaut. Diese verarbeitete rund 2,4 Tonnen Glas pro Tag. Alle sechs bis sieben Sekunden entstand eine Flasche, im Idealfall bis zu 15.000 am Tag. Von Oktober 2024 bis Juni 2026 lief die Anlage rund um die Uhr, betreut von etwa 15 Schichtmitarbeitenden, drei Technikern und zwei Projektleitern.
Untersucht wurden vor allem die Folgen der neuen Bedingungen: Die Wasserstoffflamme brennt anders, es entsteht deutlich mehr Wasserdampf, und die veränderte Glaszusammensetzung wirkt sich bis in die Formgebung der Flasche aus. Drei Stellschrauben standen im Mittelpunkt. Die erste war die Umstellung auf Strom: Der elektrische Anteil an der Beheizung stieg im Test von 20 über 50 bis auf rund 74 Prozent. Entsprechend sanken die direkten Emissionen aus der Erdgasverbrennung um etwa ein Drittel. Die zweite waren die Rohstoffe: Statt der klassischen Variante kamen unter anderem Feldspäte zum Einsatz, die in großen Mengen in Europa verfügbar sind. Zusammen mit dem höheren Stromanteil ließen sich so rund 52 Prozent der Emissionen vermeiden. Als dritte Stellschraube wurde die Erdgas- durch eine Wasserstoffverbrennung ersetzt.
„Die Betriebsdaten unserer Versuchsfabrik sollen zentrale Ansätze liefern, wie sich die Behälterglasproduktion, die in der Industrie heute rund 300 Kilogramm CO₂ je Tonne Glas verursacht, auf ein emissionsfreies Verfahren umstellen lässt.“Dr. Dominik Orzol, Geschäftsführer des IPGR e. V.
Der Dauerbetrieb lieferte eine Reihe an wertvollen Erkenntnissen. Eine davon betrifft die praktische Umsetzung der Elektrifizierung: Ein flexibler Wechsel zwischen Gas und Strom sei bei Schmelzwannen nicht realistisch. Schon der Schritt von 20 auf 50 Prozent dauerte in der Versuchsanlage sieben Tage, bis sich ein stabiler Zustand eingestellt hatte. Außerdem müssen Gemenge und Anlage genau aufeinander abgestimmt werden. Am Ende stand zwar noch kein verkaufsfertiges Produkt auf dem Tisch, aber unter anderem der Beleg, dass eine Glasflasche aus einer neuartigen, soda-freien Zusammensetzung geformt werden kann. Das Verbundvorhaben läuft noch bis Ende 2026.
Glasherstellung im Wandel
Die drei Projekte nähern sich der Transformation der Glasindustrie aus unterschiedlichen Richtungen – von der Formgebung über die Prozessführung bis hin zur Beheizung und den eingesetzten Rohstoffen. Ihre Forschung liefert Erkenntnisse dazu, wie sich Energiebedarf und Emissionen in der Glasherstellung künftig verringern lassen und welche Herausforderungen dabei noch zu bewältigen sind. Die Projekte haben sich im September beim Industriewende-Dialog vorgestellt. Die Veranstaltungsreihe findet im Forschungsnetzwerk Industrie und Gewerbe statt und wird von der Begleitforschung EE4InG-2 koordiniert.